


Biz bir endüstri ve ticaret girişimiyiz
30 yılı aşkın bir süredir tek kullanımlık tıraş bıçağı ve yardımcı bıçak üretiminde uzmanlaşmıştır.

9mm Donanım Maket Bıçağı'nı Günlük Kullanımda Kullanılacak Kesici Alet Yapan Nedir?
A 9 mm donanım maket bıçağı Dışarıdan basit görünse de bıçak kanalının iç geometrisi, kaydırıcı gerginliği ve donanım maket bıçağı bıçakları için kullanılan çelik kalitesi, aletin aylarca süren günlük kesimlerden sonra güvenilir olup olmayacağını belirler. Bu bölüm, CX107 platformunun arkasındaki mühendisliği, donanım maket bıçağı değiştirme bıçağı ve as donanım maket bıçağı bıçağının nasıl değiştirileceği gibi genel soruları yanıtlayan bıçak değiştirme iş akışını ve kompakt 9 mm'lik bir kesicinin daha büyük formatlı bir bıçağa göre daha iyi performans gösterdiği pratik senaryoları açıklamaktadır. Burada referans verilen her ölçüm, bu donanım maket bıçağı ailesinin mevcut üretim süreçlerinde kullanılan tasarım toleranslarını yansıtmaktadır.
Bıçak Genişliği
9 mm
Piyasadaki çoğu donanım maket bıçağı bıçağıyla uyumlu standart geçmeli segmentler.
Gövde Uzunluğu
12,1 cm
Tek elle kavrama ve masada kolay saklama için cep boyutunda muhafaza.
Kilitleme Sistemi
Otomatik Kilit
Kaydırma kanalı bıçağı beş uzatma konumundan herhangi birinde tutar.
Gövde Genişliği
2,1 cm
Çekmeceye, kalem kutusuna veya önlük cebine sığan ince profil.
9 mm'lik donanım maket bıçağının içinde Hassas Mühendislik
Bir donanım maket bıçağının mahfazası, merkezi bir çelik ray etrafında birbirine kenetlenen veya vidalanan iki simetrik kabuk halinde kalıplanmıştır. Bu ray, bıçağı ileri ve geri taşıyan kaydırıcıyı yönlendirir. CX107 platformunda palet, 12,1 cm'lik uzunluğu boyunca güçlendirilmiştir, böylece bıçak kesme darbesi sırasında yan yana sallanmaz. Bıçak kanalındaki yanal oynama, donanım maket bıçağının kalın oluklu mukavvayı keserken dengesiz hissetmesinin en yaygın nedenlerinden biridir, bu nedenle kalıplama sırasında bıçak ile kanal duvarı arasındaki tolerans sıkı tutulur.
Üst sap bölümü, kalem tarzı bir aleti tutan kapalı yumruğun doğal açısını yansıtan hafif bir öne doğru eğimle şekillendirilmiştir. Nervürlü kavrama bölgeleri, başparmak ve işaret parmağının kesme sırasında en fazla baskıyı uyguladığı iki temas noktasında bulunur. Bu kaburgalar, tam bir paketleme vardiyası boyunca tekrarlanan kullanım sırasında rahatsızlık vermeden, kavrama için deriyi ısırmaya yetecek kadar, çevreleyen kabuğun kabaca yarım milimetre üzerine kaldırılmıştır.
Birçok donanım maket bıçağı gövdesinin yan tarafına bir görüntüleme penceresi kalıplanmıştır, böylece kalan bıçak uzunluğu, muhafazayı açmadan görülebilir. Yüksek günlük kesme hacmiyle uğraşan operatörler, görevin ortasında körelmiş veya tükenmiş bir bıçak bulmak yerine, donanım maket bıçağı bıçaklarının değişiminin ne zaman yakın olduğuna karar vermek için bu pencereye güvenir.
İki mahfaza kabuğu, ya tabanın yakınındaki tek bir girintili vidayla ya da dikiş boyunca konumlandırılan bir dizi dahili geçmeli tırnakla birleştirilir. Vida bazlı kapak, bağlantı elemanı titreşimden dolayı gevşemeye karşı direnç gösterdiğinden, yıllar boyunca tekrar tekrar açıldığında daha sıkı bir toleransa sahip olma eğilimindeyken, klips bazlı kapak, bir tornavidanın her zaman erişilemeyeceği yoğun bir paketleme ortamında donanım maket bıçağı değiştirme bıçak döngüsü sırasında aletsiz daha hızlı erişim sağlar.
Kabuk boyunca duvar kalınlığı tesadüfen tekdüze değildir. Bıçak kanalını çevreleyen bölüm, üst sap eğrisini oluşturan bölümden kasıtlı olarak daha kalındır; böylece, malzemeyi yanal kesme geriliminin yoğunlaştığı yerlere dağıtırken, genel gövdeyi uzun süreli tek elle kullanım için yeterince hafif tutar. Bu eşit olmayan duvar dağılımı, dayanıklı bir donanım maket bıçağını baştan sona düz, tekdüze bir kabuk kalınlığı kullanan daha düşük maliyetli kalıplanmış bir kopyadan ayıran bir ayrıntıdır.
Bıçak Açısı ve Kesme Geometrisi
Standart bir donanım maket bıçağı bıçak şeridi üzerindeki kesici kenar, her bir yüzde kabaca 19 ila 21 derecelik bir eğimle taşlanır ve 40 derecelik düşük bir aralıkta birleşik bir kenar açısı üretilir. Bu açı iki rakip ihtiyacı dengeler: kağıt ve filmi lifleri yırtmadan temiz bir şekilde kesecek kadar ince bir kenar ve katlanmış bir dikiş yeri veya ambalaj bandının içine gizlenmiş bir zımba ile karşılaştığında yuvarlanmaya veya ufalanmaya karşı koyacak kadar kalın bir kenar.
Yüz başına 15 dereceye yakın daha dar bir eğim, tek katmanlı malzeme üzerinde daha az dirençle keser, ancak aynı zamanda daha hızlı matlaşır ve zımba veya plastik çember gibi daha sert kalıntılara karşı mikro talaşlanmaya daha yatkın olur; bu nedenle 19 ila 21 derece aralığı, yalnızca tek bir malzeme için tasarlanmış özel bir bıçak yerine genel amaçlı bir donanım maket bıçağı için pratik standart olarak kalır.
Bıçağın ucu, arka kenardan daha keskin bir noktaya taşlanır ve kenarın daha geniş kısmı düz bir çizgi boyunca kesmeye devam etmeden önce ilk temas noktasının bant veya şrink film gibi bir yüzeyi delmesine olanak tanır. Bu uç geometrisi, donanım maket bıçağının önceden var olan bir kenar veya köşeye ihtiyaç duymadan doğrudan düz bir yüzey üzerinde kesim başlatmasına olanak tanıyan şeydir.
Maket bıçağı bıçaklarının üretiminde kullanılan bıçak çeliği kaliteleri
Her donanım maket bıçağı bıçak şeridi aynı çelikten yapılmaz. Sertlik, kenar tutuşu ve korozyon direnci dereceye göre değişir ve seçim, bıçak bölümünün ne sıklıkta kırılması veya değiştirilmesi gerektiğini etkiler.
| Çelik Sınıfı | Tipik Sertlik | En Uygun Uygulama |
| SK5 Karbon Çelik | 58-60 HRC | Karton, kraft kağıt, katmanlı ambalaj bandı |
| SK2 Karbon Çelik | 56-58 HRC | Genel ofis kağıdı, zarflar, hafif film |
| 420J2 Paslanmaz Çelik | 52-55 HRC | Nemli veya kıyı ortamları, gıdaya yakın paketleme alanları |
Yaygın donanım maket bıçağı bıçakları Çelik Sınıfları (HRC) Arasında Sertlik Karşılaştırması
Sap Geometrisi ve Kaymaz Kavrama Bölgeleri
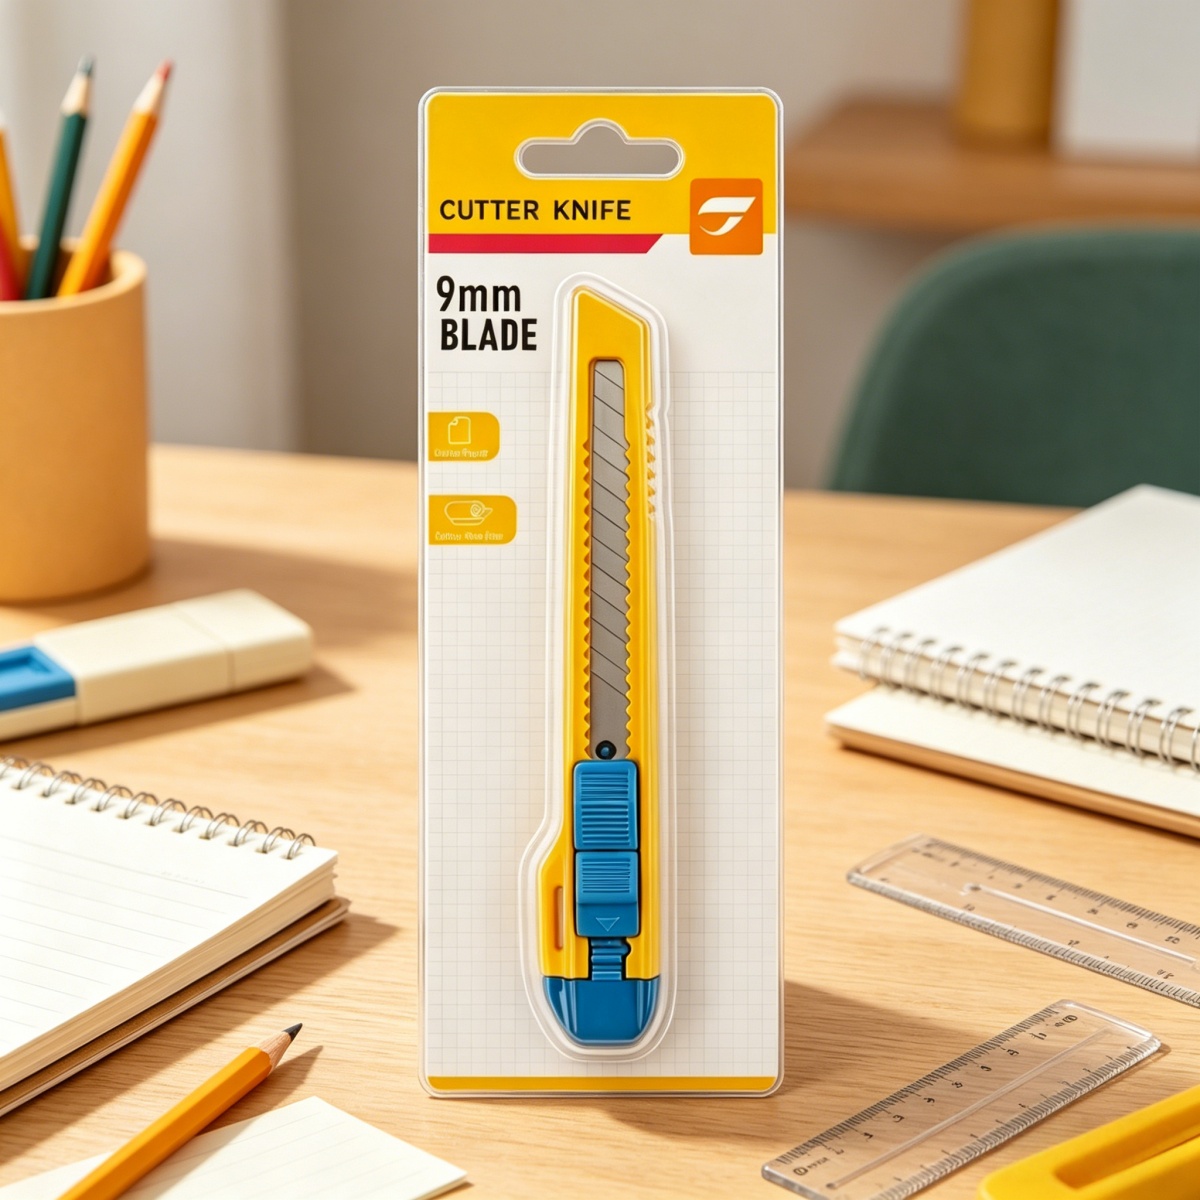
CX107 9 mm donanım maket bıçağı, perakende kabarcıklı paket
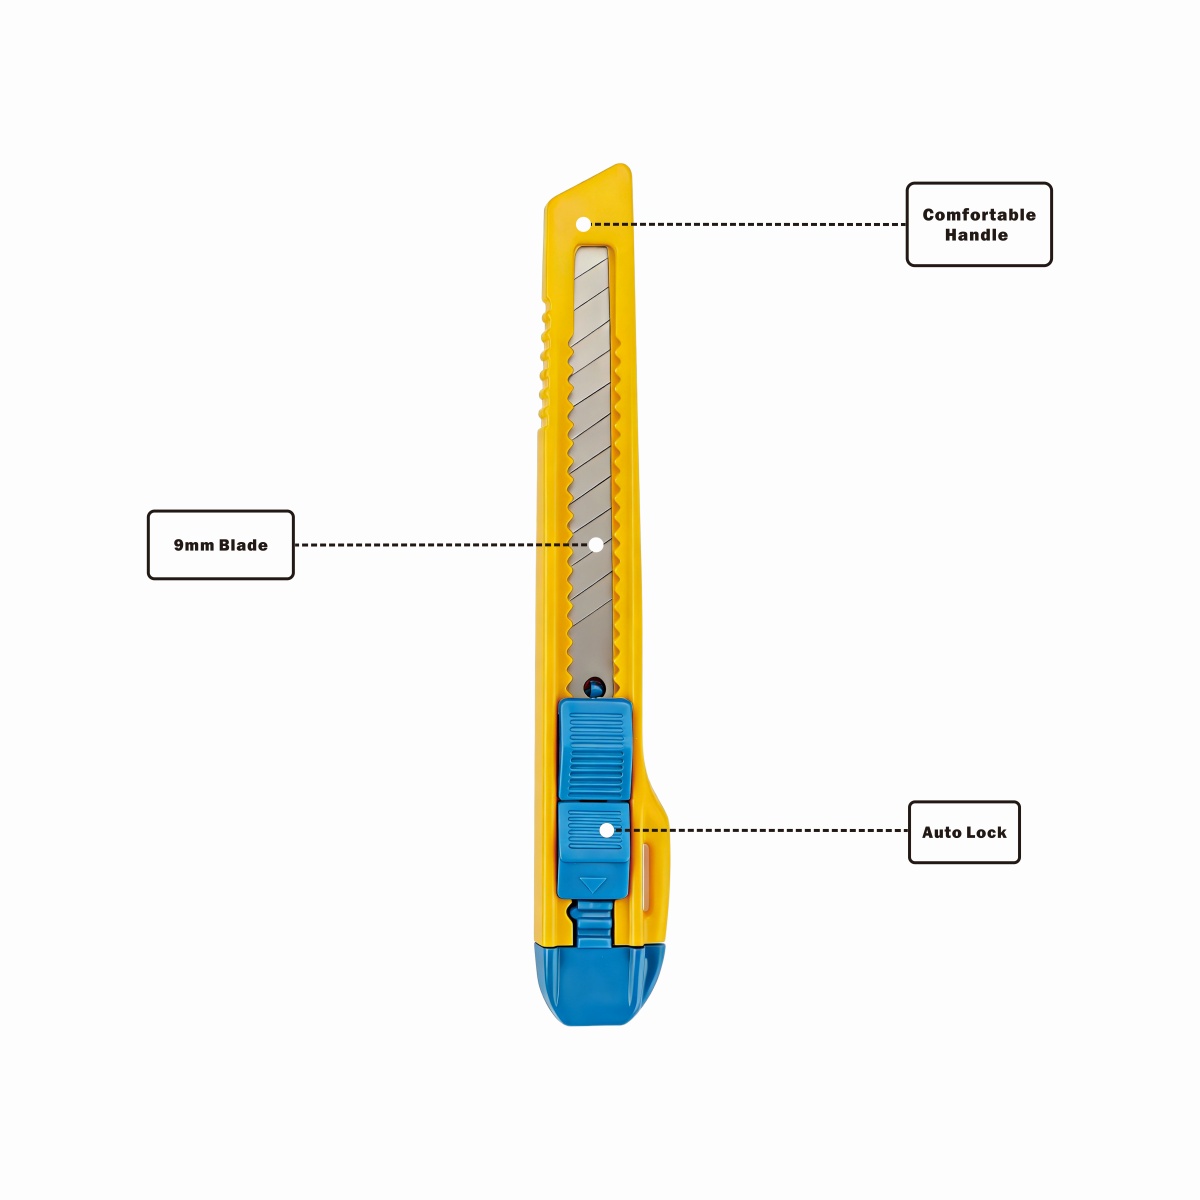
CX107 kolu, bıçağı ve Otomatik Kilit referans noktaları
Bir kesme darbesi sırasında kavrama hatası genellikle bıçağın direncinin aniden yükseldiği anda meydana gelir; örneğin ucun kartonda bir kat yeri yakalaması gibi. Sarı kabuğun omurgası boyunca uzanan testere dişi çıkıntıları bu nedenle mevcuttur. Avuç içine, yalnızca sürtünmeye dayanmayan mekanik bir bağlantı noktası sağlarlar; bu, tekrarlanan paketleme veya sınıf etkinlikleri nedeniyle eller hafifçe nemlendiğinde önemli olur.
CX107 renk şemasında mavi renkle gösterilen sapın alt ucu, orta bölümden biraz daha geniş kalıplanmıştır. Bu konik, bir çekmeli kesim sırasında aletin kapalı bir elden ileri doğru kaymasını engeller; bu, kullanıcı aynı görevde konik tabanlı bir donanım maket bıçağını düz namlulu bir maket bıçağıyla karşılaştırana kadar gözden kaçması kolay bir ayrıntıdır.
Kabuk boyunca renk kodlaması görsel olduğu kadar işlevseldir. Bu platformda şu anda siyah veya beyaz kaydırıcılara karşı değişen sarı, mavi, açık mavi ve pembe vurgulardan oluşan dört renk kombinasyonu üretiliyor; bu, dağıtım ortaklarının bir rafta veya kutuda bir bakışta stoğu boyuta veya sınıfa göre ayırmasına olanak tanıyor.
Sapın orta kısmındaki kavrama çapı, 2,1 cm'lik gövde genişliğine yakındır; bu boyut, parmakları fazla uzatmaya zorlamadan ortalama bir yetişkin elinin kıvrılmış parmaklarının içine rahatça oturacak şekilde seçilmiştir. Bundan anlamlı derecede daha büyük bir kavrama çapı, başparmağı kaydırıcı düğmeden uzağa itme eğilimi gösterir, bu da tek elle bıçağın uzatılmasını zorlaştırır; gözle görülür derecede daha ince bir kavrama, basıncı daha küçük bir temas alanına yoğunlaştırır ve tekrarlanan kesme işleminin tüm vardiyası boyunca yorgunluğu artırır.
Manuel Sürtünmeli Kaydırıcılarla Karşılaştırıldığında Otomatik Kilitli Kaydırıcılar
Daha eski ve daha düşük maliyetli maket bıçağı tasarımları, bıçağı yerinde tutmak için yalnızca sürtünmeye dayanır; bu, kaydırıcının kanal duvarına hafif basınca dayanacak kadar sıkı olduğu anlamına gelir. Bu, çok hafif kağıt kesimi için kabul edilebilir düzeyde çalışır ancak bıçak daha yoğun bir malzemeyle karşılaştığında güvenilmez hale gelir, çünkü kesmenin kendisinden kaynaklanan direnç, vuruşun ortasında bıçağı yuvanın içine doğru geriye doğru itebilir.
Otomatik Kilit sistemi, sürtünmeye olan bu bağımlılığın yerini, fiziksel olarak kanal boyunca beş mandaldan birine oturan mekanik bir pimle değiştirir. Bıçak kesme basıncı altında geri çekilemez çünkü geriye doğru kuvvete direnen şey sürtünme uyumu değil pimdir. Otomatik Kilit tasarımlarının artık çoğu modern donanım maket bıçağı platformunda isteğe bağlı bir yükseltme yerine standart beklenti olmasının temel nedeni budur.
Kilitleme sistemiyle yapılan takas, kullanıcının bıçağı geri çekmek için kaydırıcıyı geri itmek yerine bilinçli olarak serbest bırakma düğmesine basması gerektiğidir; bu, eski sürtünmeli kaydırıcıları uzun süredir kullanan bazı kullanıcıların alışmak için kısa bir ayarlama süresine ihtiyaç duyduğu küçük bir kasıtlı adım ekler.
Otomatik Kilit Kaydırıcı Kanalını Anlamak
Muhafazanın üstündeki kaydırıcı, plastiğe kesilmiş beş mandalla basamaklı bir kanal boyunca hareket eder. Her bir mandal, hassas düzeltme işleri için 6 mm'lik kısa bir pozlamadan tek bir vuruşta birden fazla oluklu mukavva katmanını kesmek için 9 mm'lik tam bir pozlamaya kadar sabit bir bıçak uzatma uzunluğuna karşılık gelir.
Otomatik Kilit, kaydırma düğmesinde yerleşik olan yay gerginliğini ifade eder. Düğmeye basıldığında pim mevcut kilitten ayrılır ve serbest bırakıldığında pim, kaydırıcının ulaştığı kilit noktasına yeniden oturur. Bu tasarım, bıçağın basınç altında kesimin ortasında geri çekilmesini önler; bu, özel bir kilitleme pimi bulunmayan eski, yalnızca sürtünmeli kayar bıçaklarda birincil güvenlik sorunudur.
Beş Otomatik Kilit Konumunda Bıçak Tutma Kuvveti
Tutma kuvveti tamamen uzatılmış pozisyona doğru artar, çünkü pim maksimum bıçağa maruz kalma durumunda daha derin bir tutma duvarına geçer; bu ayar çoğunlukla kazara geri çekilmenin en yüksek riski taşıdığı kalın malzeme için kullanılır.
donanım maket bıçağı bıçağı değiştirme: Saha Prosedürü Arızası
Aşağıdaki adımlar, bu boyut sınıfındaki çoğu kayar kayar bıçakta bulunan genel mekanizmayı açıklamaktadır; iç kanal ve arka kapak tasarımı, gövde rengi veya markası ne olursa olsun, kompakt 9 mm modellerde genel olarak benzer olduğundan, birçok kişinin as donanım maket bıçağı bıçağının nasıl değiştirileceği altında aradığı iş akışı da dahil.
1. Adım
Kaydırıcıyı Tamamen Geri Çekin
Bıçağın ucu sarı kabuğun içinde tamamen kaybolana kadar kaydırıcıyı geri itin. Bıçağın herhangi bir kısmı açıktayken asla muhafazayı açmayın.
2. Adım
Arka Kapağı Açın
Küçük vidayı veya klipsi sapın tabanına yakın bir yere yerleştirin. Vida bazlı muhafaza için küçük bir düz tornavida gerekirken, klips bazlı muhafaza, dikiş boyunca parmakla sıkı bir baskı uygulanarak ayrılır.
3. Adım
Harcanan Bıçağı Çıkarın
Eski donanım maket bıçağı bıçak şeridini kanaldan dışarı kaydırın. Yalnızca ucu körse, şeridin tamamını atmak yerine önceden çizilen çizgiyi pense ile geçirin.
4. Adım
Yedek Bıçağı Yükleyin
Yeni şeridi, kesici kenarı kaydırıcının hareket yönü ile aynı yöne bakacak şekilde, arka çentiği kanalın içindeki kılavuz pimi ile hizalayarak yerleştirin.
Adım 5
Yeniden Birleştirin ve Test Edin
Arka kapağı kapatın, vidayı sıkın veya klipsi aynı hizaya gelinceye kadar bastırın, ardından sorunsuz ilerlemeyi onaylamak için kaydırıcıyı beş Otomatik Kilit konumunun tümü boyunca uzatıp geri çekin.
Kullanılmış bir bıçak, önce kısa parçalara ayırmadan veya sarmadan asla bir cebe, çekmeceye veya çöp kutusuna gevşek bir şekilde yerleştirilmemelidir; çünkü kullanılmış bir donanım maket bıçağı bıçak şeridinin çıplak kenarı, amaçlanan malzemeyi artık temiz bir şekilde kesemese bile cildi kesecek kadar keskin kalır.
Paketleme ve Dağıtım Yapılandırmaları
CX107 platformu, alet kalıplanmış plastik bir kabuğun arkasındaki basılı bir arka karta yaslanacak şekilde, kabarcıklı kart ambalajında gönderilir. Bu format, taşıma sırasında mahfazanın açılmasını önlerken bıçağın tamamen geri çekilmiş ve inceleme için görünür olmasını sağlar ve raf veya raf teşhiri için kanca tarzı bir asma tırnağına olanak tanır.
Toplu dağıtım konfigürasyonları, bireysel kabarcıklı kartlardan, bir iç karton içine paketlenmiş çoklu torbalı birimlere doğru hareket ederek, doğrudan perakende satış yerine depo yeniden stoklamaya yönelik siparişler için birim başına ambalaj malzemesini azaltır. Her iki format da aynı dahili araç spesifikasyonunu korur; yalnızca bitmiş donanım maket bıçağının son kullanıcıya ulaşmadan önce nasıl korunduğu ve sunulduğu konusunda farklılık gösterir.
Yedek donanım maket bıçağı bıçakları, standart bir kabarcıklı kart cebine veya küçük bir parça kutusuna sığacak boyutta, beş ila on şeritten oluşan küçük düz kılıflar halinde ayrı ayrı paketlenir; bu, bir tesisin yedek bıçakları, sonunda yüklenecekleri alet gövdelerinden bağımsız olarak stoklamasına olanak tanır.
Malzeme Kesme Uyumluluk Referansı
9 mm'lik donanım maket bıçağı, bir tesisteki her kesme görevi için tasarlanmamıştır. Bıçak uzatmasının malzeme kalınlığıyla eşleştirilmesi, bıçak ömrünü uzatır ve tam donanım maket bıçağı değiştirme bıçak döngüsünün sıklığını azaltır.
| Malzeme | Önerilen Uzantı | Notlar |
| Ofis kağıdı, tek sayfalar | Pozisyon 1-2 | Minimum pozlama, ince düzeltmede kenar hasarını azaltır |
| Karton kutu bant dikişleri | Pozisyon 3 | İçeriği bölmeden skora yeterince maruz kalma |
| Çift duvarlı oluklu mukavva | Pozisyon 4-5 | Her iki astar katmanından geçmek için tam uzatma gerekiyor |
| İnce plastik film veya streç film | Pozisyon 2 | Daha kısa pozlama sınırları, gevşek film kenarlarında takılma |
Endüstrilerde 9 mm'lik donanım maket bıçağının kullanıldığı yerler
Ofis ve İdari Masalar
Posta odaları ve resepsiyon masaları, zarfları ve hafif paketleri tam boyutlu bir kesiciye ihtiyaç duymadan açmak için kompakt bir donanım maket bıçağı kullanır ve aleti kalemler ve zımbaların yanında bir çekmecede tutar. 9 mm'lik dar kenar, zarf kapağını içindeki içeriğe zarar vermeden tek kontrollü hareketle kesmek için çok uygundur.
Perakende ve Paketleme İstasyonları
Depo personeli, kutunun tekrar tekrar açılması sırasında otomatik kilitleme özelliğine güveniyor; çünkü sabit bıçak konumu, sekiz saatlik vardiya boyunca yalnızca sürtünmeli kaydırıcıya kıyasla bilek yorgunluğunu azaltıyor. Tutarlı bıçak uzatması aynı zamanda dış kartonun altındaki ürün ambalajının çok derinden kesilmesi olasılığını da azaltır.
Grafik ve Baskı Stüdyoları
Mat kesme, şablon çalışması ve basılı provaların kırpılması, ince alt tabakalar üzerinde daha geniş bir 18 mm bıçağa göre düz çizgileri daha öngörülebilir bir şekilde takip eden 9 mm'lik dar bıçak genişliğinden yararlanır. Daha hafif gövde aynı zamanda uzun süren detaylı düzeltme çalışmaları sırasında ellerdeki gerilimi de azaltır.
Eğitim ve El Sanatları Ayarları
Denetimli sınıf projelerinde, daha küçük eller için 2,1 cm'lik hafif gövde kullanılır ve otomatik kilitle eşleştirilir; böylece eğitmen, öğrenci kesmeye başlamadan önce bıçağın sabitlendiğini görsel olarak doğrulayabilir. Bıçak görüntüleme penceresi ayrıca öğretmenin aleti öğrenciye vermeden önce bıçağın durumunu kontrol etmesine olanak tanır.
Depolama ve Lojistik
Toplayıcılar, kartonları hızlı bir şekilde açmak için bir kordona veya aprona tutturulmuş bir donanım maket bıçağı taşıyor; burada ince muhafaza, ambarlar arasında yürürken raflara takılmayı önlüyor. Hızlı erişim, vardiya boyunca karton başına saniyelerin biriktirildiği yüksek hacimli siparişlerin yerine getirilmesini destekler.
Ev Tadilatı ve Kendin Yap
Duvar kağıdı kesme, conta kesme ve döşeme altlığı işleri, elle keskinleştirmek yerine projenin ortasında değiştirilen donanım maket bıçağı bıçaklarıyla keskin, değiştirilebilir bir kenar gerektirir. Kompakt boyut, aletin diğer el aletlerinin yanı sıra küçük bir ev alet kutusunda taşınmasını da kolaylaştırır.
Depolama, Taşıma ve Günlük Taşıma Konuları
Tamamen geri çekilmiş 12,1 cm uzunluk, bir donanım maket bıçağının çoğu masa çekmecesi düzenleyicisinin, alet çantasının ve önlük ceplerinin içinde, açıklıktan dışarı çıkmadan düz bir şekilde oturmasını sağlar. Sapın yuvarlatılmış üst kısmı, tekrarlanan işler sırasında alet hızlı bir şekilde çekildiğinde kumaş astarlara takılmayı önler.
Aletlerin çalışma alanları arasında taşındığı tesisler için, kabarcıklı kart ambalajı taşıma sırasında geçici bir saklama kılıfı olarak da kullanılabilir, alet varış istasyonunda ambalajından çıkana kadar bıçağın geri çekilmesini ve kaydırma mekanizmasının toz veya döküntüden korunmasını sağlar.
Bir donanım maket bıçağı, kullanımlar arasında uzun süreler boyunca saklandığında, bıçağın tamamen geri çekilmesi ve en düşük kilit konumuna geçilmesi, kaydırma mekanizması üzerindeki yay gerginliğini azaltarak, alet aktif kullanıma geri döndüğünde Otomatik Kilit mandallarının tutarlı bir şekilde kavramasını korumasına yardımcı olur.
Özel Markalama, Logo Baskısı ve Renk Yapılandırması
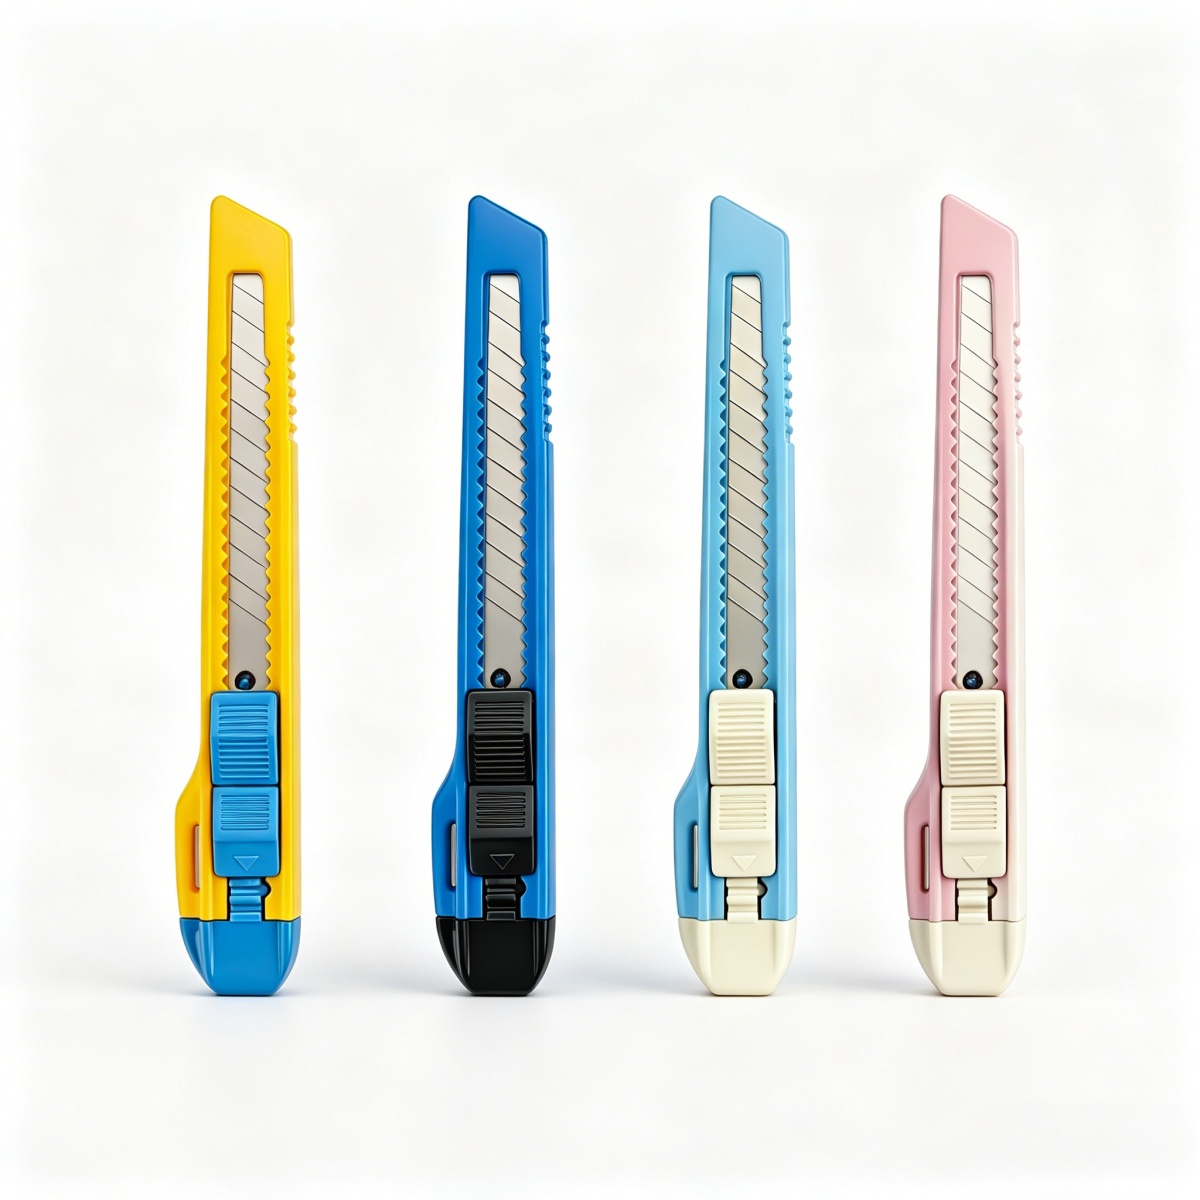
Mevcut kabuk renkleri: sarı, mavi, açık mavi ve pembe
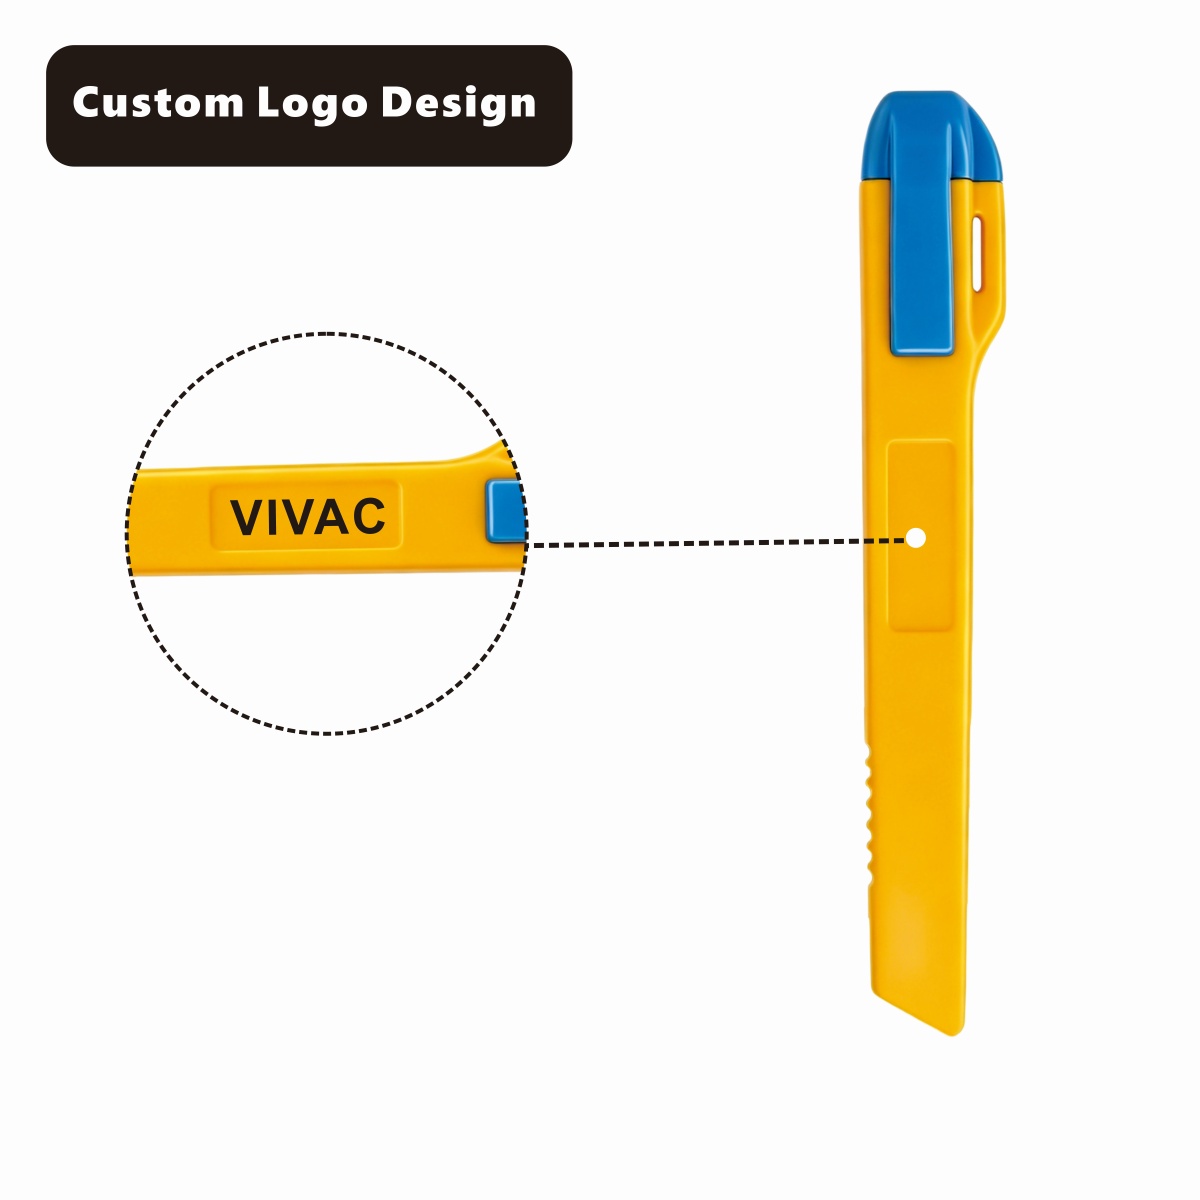
CX107 sapına basılmış özel logo
Kaydırıcının yakınındaki düz kısımdaki tampon baskı veya lazer gravür, bir şirket adının veya kısa kelime işaretinin kavrama dokusunu etkilemeden kabuk üzerinde kalıcı olarak yerleşmesine olanak tanır. Baskı alanı nervürlü bölümün üzerinde yer aldığından, logo aylarca kullanımdan sonra bile okunabilirliğini korur.
Renk konfigürasyonu, boyama yerine enjeksiyonlu kalıplama aşamasında gerçekleştirilir, böylece sarı, mavi, açık mavi ve pembe kabuk renkleri, tekrarlanan temizlemeye ufalanmadan dayanır. Kaydırıcı ve taban vurgu renkleri, sipariş veren tarafın koordineli veya iki tonlu görünüm tercihine bağlı olarak ana kabuk rengiyle eşleştirilebilir veya kontrast oluşturulabilir.
Standart 18 mm Muhafazayla Karşılaştırıldığında Kompakt Boyutlar
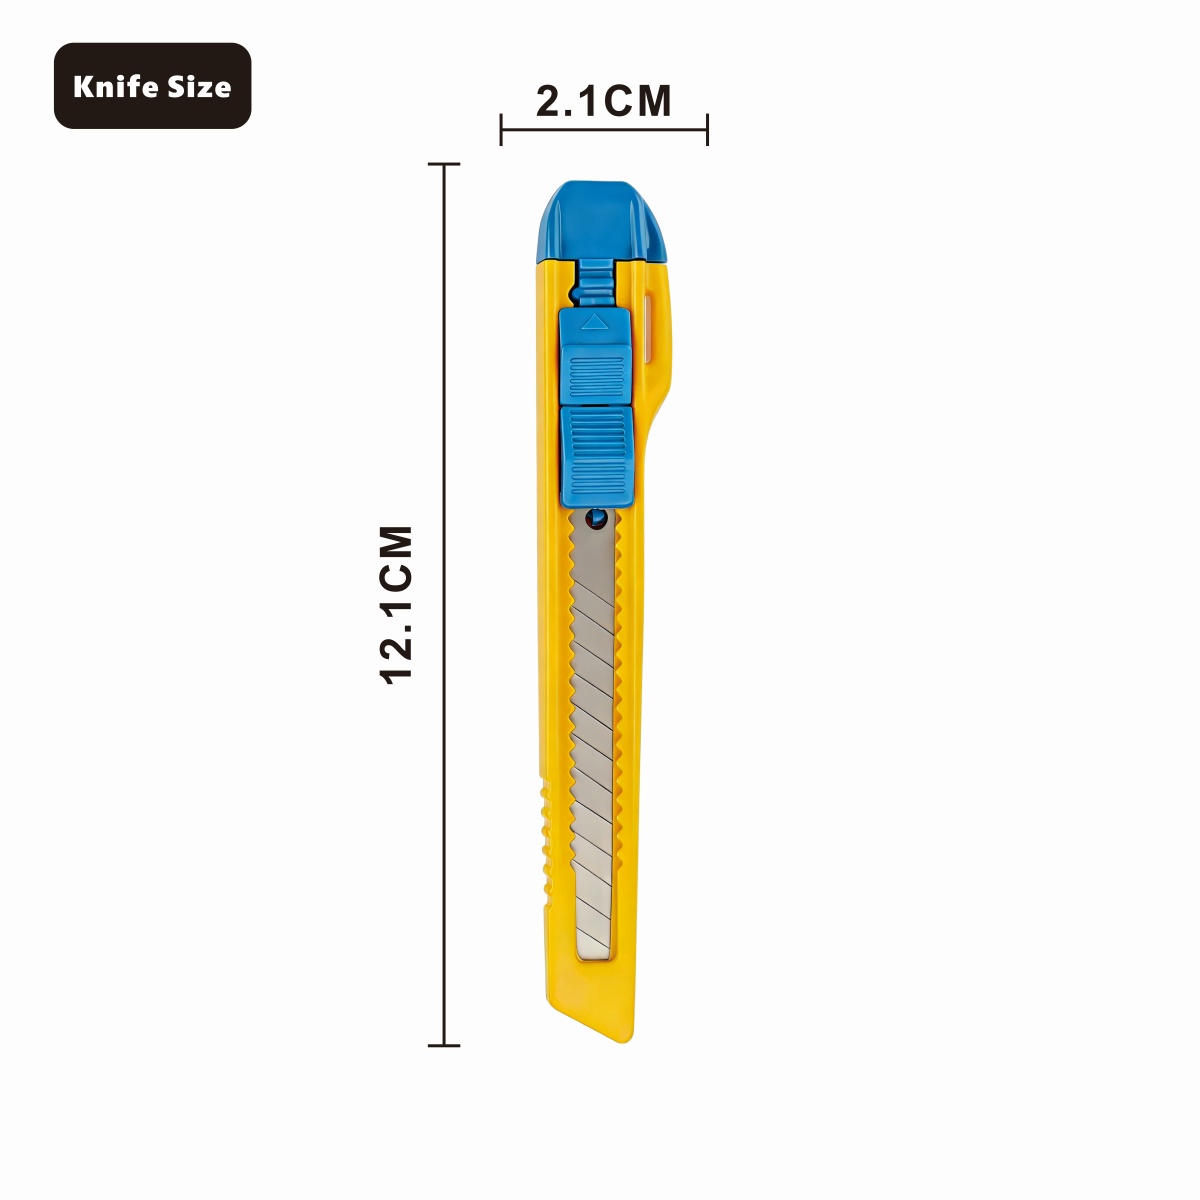
CX107 boyutları: 12,1 cm uzunluk, 2,1 cm genişlik
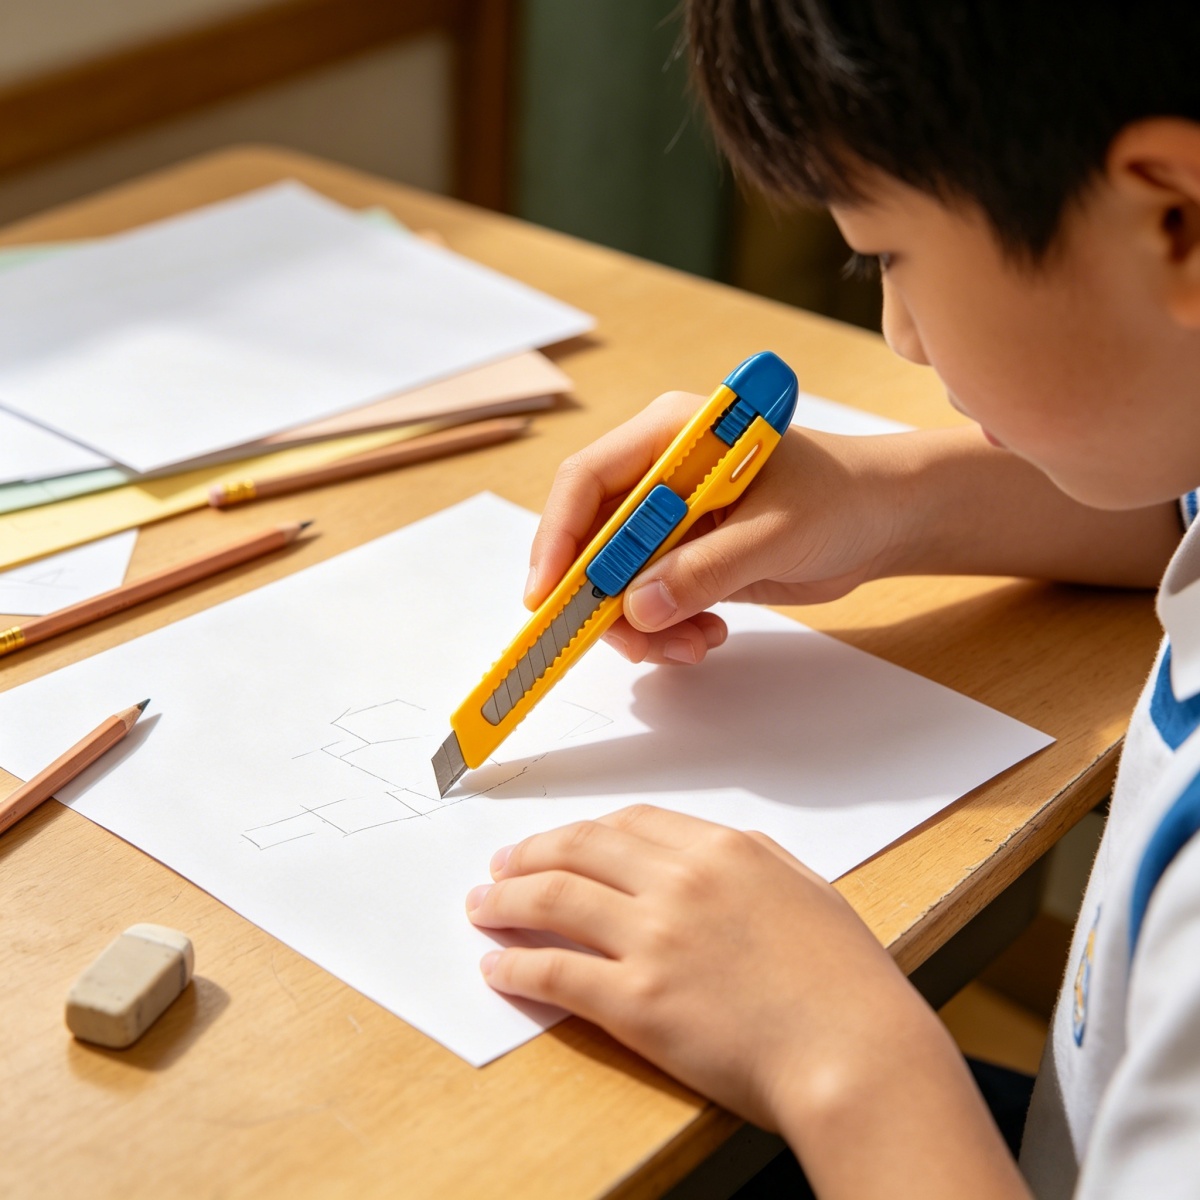
El işi kesme görevi sırasında CX107 kullanılıyor
| Özellik | 9 mm Compact Model | 18mm Standart Model |
| Net ağırlık | Yaklaşık. 18g | Yaklaşık. 45g |
| Şerit başına bıçak segmentleri | 8 bölüm | 13-16 segment |
| Maksimum bıçak maruziyeti | 9 mm | 18mm |
| Otomatik kilitleme konumları | 5 pozisyon | Gövde uzunluğuna bağlı olarak 4-6 konum |
| Cepte veya önlükte taşıma | Çok uygun | Daha hacimli, kemer kılıfına daha uygun |
Net Ağırlık Karşılaştırması: 9 mm Kompakt Model ile 18 mm Standart Model (gram)
İmalat Kalite Kontrolü ve Güvenlik Testleri
Maket bıçağı bıçaklarının her üretim partisi, kesme direncinin kabul edilen aralığa düştüğünü doğrulamak için partiden bir numune şeridinin kalibre edilmiş bir test malzemesi üzerinden çekildiği bir keskinlik doğrulama aşamasından geçer. Tolerans dışındaki şeritler ambalajlamadan önce partiden çekilir.
Muhafaza kabukları, pimin bağlanma olmadan her kertenkeleye temiz bir şekilde oturduğunu doğrulamak için otomatik kilitleme düğmesinin tüm hareketi boyunca tekrar tekrar çevrildiği bir kaydırıcı gerginlik kontrolünden geçer. Bu döngü testi sırasında eşit olmayan direnç gösteren bir muhafaza, nakledilmek yerine yeniden işleme için ayrılır.
Birleştirilmiş üniteler aynı zamanda, açıkta kalan ucu yandan hafifçe bastırırken muhafazayı sabit tutarak bıçak boşluğu açısından da kontrol edilir; bu, kanal toleransının, tam uzatma aralığı boyunca yanal hareketi bir milimetrenin çok küçük bir kısmı dahilinde tuttuğunu doğrular.
Malzeme Kaynağı ve Muhafaza Bileşimi
CX107 platformunun dış kabuğu ABS plastikten kalıplanmıştır; darbe dayanımı ve nervürlü kavrama dokusu ve baskılı logo alanı gibi ince yüzey ayrıntılarını, kaydırıcı kanalın yakınında tekrarlanan esneme nedeniyle malzeme kırılgan hale gelmeden tutma yeteneği nedeniyle seçilmiştir.
Kilitleme pimi ve yayı da içeren dahili bileşenler, üretim çalışmasına bağlı olarak daha sert bir mühendislik plastiğinden veya hafif metal alaşımından üretilir ve bu küçük parçalar, tek bir mahfazanın çalışma ömrü boyunca binlerce uzatma ve geri çekme hareketinden geçtiğinden, yorulma direnci için özel olarak seçilir.
Blister ambalaj tepsileri, dağıtım noktaları arasında istifleme ve nakliye sırasında mahfazanın köşelerini korumak için yeterli sertliği sağlarken aynı zamanda satın alma öncesi inceleme için aleti görünür tutmak üzere seçilen şeffaf PET veya PVC levhadan oluşturulur.
Sıkça Sorulan Sorular
Donanım maket bıçağı bıçakları ne sıklıkla değiştirilmelidir?
Kesme direnci gözle görülür şekilde arttığında veya hedef malzemeyi temiz bir şekilde dilimlemek yerine (günlük ambalaj kullanımında genellikle bir ila iki haftada bir) kenar yırtılmaya başladığında bıçağı değiştirin veya kırın.
Donanım maket bıçağı bıçak değiştirme işlemi markalar arasında aynı mıdır?
Kaydırıcının geri çekilmesi, arka kapağın veya klipsin açılması ve şeridin kanal boyunca kaydırılmasından oluşan temel mekanizma, çoğu kompakt 9 mm modelde yaygındır, ancak vida yerleştirme ve klips stili muhafaza tasarımına göre değişir.
As donanım maket bıçağı tarzı aletlerin nasıl değiştirileceği için aynı adımlar kullanılabilir mi?
Evet, dahili kanal geometrisi aynı temel ayrılabilir bıçak standardını takip ettiğinden, genel geri çekme, açma, değiştirme ve yeniden yerleştirme sırası bu genişlik sınıfındaki neredeyse tüm itmeli kaydırıcı maket bıçakları için geçerlidir.
Otomatik kilitleme özelliği zamanla aşınır mı?
Kilitleme pimi ve mandallar, mahfaza kabuğuyla aynı güçlendirilmiş plastikten kalıplanmıştır ve üretim sırasında yapılan testler, üniteler paketlenmeden önce tekrarlanan döngüler yoluyla mekanizmanın tutarlı bir gerilime sahip olduğunu doğrular.
Bir bakışta bıçak kalitesini belirlemek için en iyi renk seçeneği hangisidir?
Karışık envanter çalıştıran tesisler genellikle paslanmaz bıçaklar için pembe ve beyaz kombinasyonunu ve standart karbon çeliği bıçaklar için sarı ve mavi kombinasyonunu ayırmak gibi çelik kalitesi başına bir kabuk rengi atar.
Aylarca kullanımdan sonra donanım maket bıçağının gevşek hissetmesine neden olan şey nedir?
Gevşeklik genellikle bıçak kanalının kendisinden ziyade kısmen sıyrılmış mahfaza vidasından veya aşınmış klips tırnaklarından kaynaklanır ve arka kapak bağlantı elemanlarının kontrol edilmesi, kaydırıcı mekanizmanın arızalandığını varsaymadan önceki ilk adımdır.
9 mm'lik bir donanım maket bıçağı, 18 mm'lik bir bıçak için tasarlanan daha kalın malzeme üzerinde kullanılabilir mi?
9 mm'lik bir bıçak, daha kalın çift duvarlı levhayı çizebilir veya kısmen kesebilir, ancak daha fazla geçiş gerektirecektir ve daha kısa açıkta kalan kenar üzerinde daha fazla baskı oluşturacaktır; bu nedenle, daha geniş bir 18 mm'lik model, tutarlı bir şekilde kalın malzeme için daha iyi bir araç olmaya devam etmektedir.
Önerilen Haber

İletişimi koparmamak
 2-2, Oufu Yolu, Zhanging Town, Yuyao City, Ningbo City, Zhejiang, Çin.
 +86-574-87560886/87560055
 +86-574-87560885
Copyright © Ningbo Chuangxin Cutting-Tool Manufacture Co., Ltd.
